

Consultanta produs
Adresa ta de e-mail nu va fi publicată. Câmpurile obligatorii sunt marcate *
Venind din China, marketing în lume.
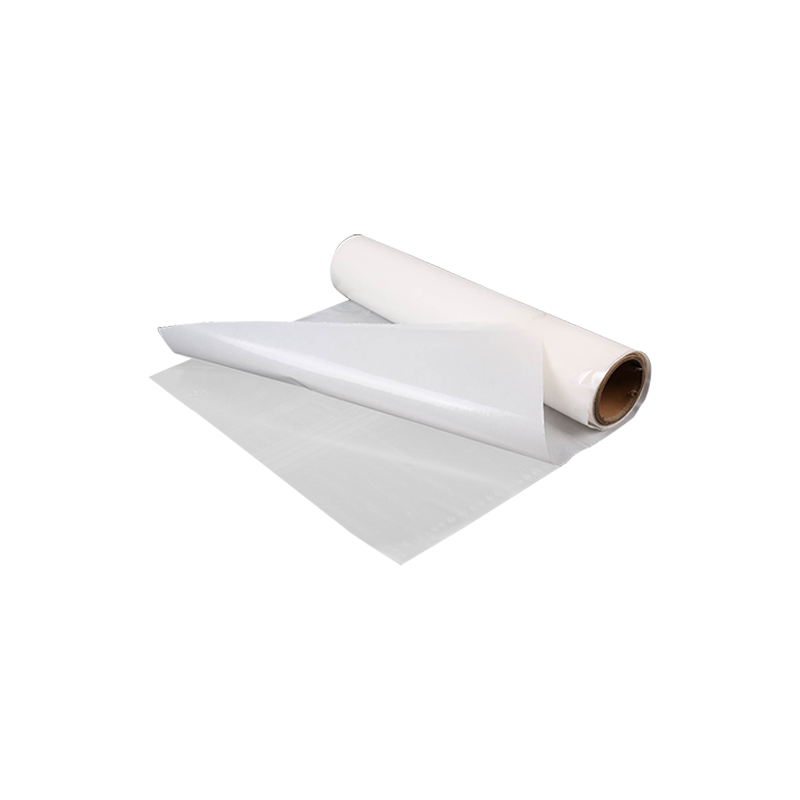
A folie adeziva topita la cald este un strat de lipire termoplastic care este solid la temperatura camerei, se topește într-un lichid fluid când este încălzit și apoi se resolidifică rapid la răcire pentru a crea o legătură structurală sau semistructurală. Caracteristica definitorie care îl separă de adezivii lichizi și benzile sensibile la presiune este că este 100% solid, fără solvenți și nu necesită timp de întărire sau uscare . Legătura se formează doar printr-o schimbare de fază termică. Acest lucru face ca filmele de topire la cald să fie adecvate în mod unic proceselor de laminare de mare viteză, substraturilor sensibile care nu tolerează solvenții și aplicațiilor care necesită linii de aderență uniforme, fără goluri, cu control precis al grosimii. Cei mai comuni polimeri de bază sunt etilen-acetat de vinil, poliolefina, poliuretan termoplastic și poliamidă, fiecare proiectat pentru un interval specific de temperatură de lipire și un profil de compatibilitate cu substratul.
Procesul de lipire a filmului topit la cald este un ciclu termic în trei etape. În primul rând, filmul este încălzit peste punctul său de topire, de obicei la o temperatură între 80°C și 180°C în funcţie de tipul de polimer. La această temperatură, vâscozitatea scade dramatic - adesea la valori în intervalul de 5.000 până la 50.000 centipoise - permițând adezivului topit să curgă și să umezească suprafața substratului. În al doilea rând, adezivul topit pătrunde în neregularitățile suprafeței, porii și mănunchiurile de fibre textile, creând interblocare mecanică. În al treilea rând, pe măsură ce căldura este îndepărtată, polimerul se recristalizează sau se vitrifică, prinzând structura interconectată și transferând sarcina mecanică peste interfața legată.
Ceea ce distinge filmele de topire la cald de alte forme de adeziv este grosimea uniformă, preformată. Filmul este fabricat la un ecartament precis, de obicei din 20 până la 200 microni , iar acest ecartament este menținut pe întreaga linie de legătură. Nu există puncte subțiri, nu există goluri de la evaporarea solventului și nicio strângere la margini. Pentru aplicații precum laminarea textilă sau lipirea cu membrană în îmbrăcămintea de exterior, această consistență se traduce direct în etanșeitate garantată la apă și valori previzibile de respirabilitate.
Coloana vertebrală a polimerului determină fiecare parametru critic de performanță: punctul de înmuiere, rezistența chimică, flexibilitatea la temperatură scăzută și compatibilitatea substratului. Selectarea chimiei greșite pentru mediul de utilizare finală este cea mai frecventă cauză a eșecului adezivului. Tabelul de mai jos mapează cele patru tipuri majore de pelicule topite la cald la plicurile lor tipice de aplicare.
| Tip polimer | Interval de topire tipic | Puterea cheie | Limitare primară | Aplicații comune |
|---|---|---|---|---|
| EVA (etilenă-acetat de vinil) | 65-95°C | Aderență largă, cost redus, priză rapidă | Rezistență slabă la solvenți, utilizare limitată la temperaturi ridicate | Încălțăminte, laminare țesături, ambalaje |
| Poliolefină (pe bază de PP/PE) | 110-150°C | Rezistență chimică excelentă, ușoară | Necesită tratament de suprafață pe multe substraturi | Piese interioare auto, ambalaje medicale |
| TPU (poliuretan termoplastic) | 100-160°C | Elasticitate ridicată, rezistență la abraziune, spălare durabilă | Cost mai mare, sensibil la umiditate înainte de procesare | Îmbrăcăminte fără cusături, echipament pentru exterior, îmbrăcăminte medicală |
| Poliamidă (PA / Nylon) | 110-160°C | Rezistență la căldură, curățabil uscat, aderență rigidă | Linie de legătură rigidă, se poate simți rigid pe piele | Căptușeală de îmbrăcăminte, tapițerie auto |
| PES (copoliester) | 120-160°C | Aderență excelentă la PET, se spală rapid | Temperatură ridicată de procesare, gamă îngustă de substrat | Lipirea țesăturilor din poliester, filtrare industrială |
În cadrul unei singure familii de polimeri, performanța este reglată prin ajustarea indicelui fluxului de topire (MFI). MFI măsoară câte grame de polimer curg printr-o matriță standardizată în 10 minute la o temperatură și greutate specificate, conform ASTM D1238. O peliculă MFI mare, cu valori peste 50 g/10min, este fluidă și pătrunde adânc în substraturi poroase precum textilele țesute, creând o legătură mecanică puternică. O peliculă cu MFI scăzut, sub 10 g/10 min, rămâne mai vâscoasă și rămâne la suprafață, formând un strat de umplere a golurilor care funcționează bine pentru substraturi netede, neporoase, cum ar fi metalul sau laminarea filmului.
Timpul deschis - fereastra dintre topirea filmului și puterea de legătură care începe să se dezvolte prin răcire - este un alt parametru critic pentru proces. Pentru operațiuni manuale de așezare, un timp deschis mai lung de 20 până la 60 de secunde permite operatorului să repoziționeze piesele. Pentru laminarea continuă de mare viteză, este de dorit un timp deschis scurt sub 5 secunde, deoarece permite procesarea imediată în aval. Timpul deschis este controlat de lățimea vârfului de topire din curba calorimetriei diferenţiale de scanare a polimerului; un vârf de topire ascuțit și îngust produce un timp deschis scurt, în timp ce un interval de topire mai larg îl extinde.
Filmul adeziv topitor la cald este activat prin aplicarea simultană de căldură și presiune. Mașinile specifice depind de volumul producției și de geometria pieselor care se lipesc. Fiecare metodă oferă un profil termic diferit, iar calitatea peliculei trebuie să fie potrivită cu metoda de încălzire pentru a obține o rezistență completă a legăturii fără degradare termică.
Aceasta este cea mai comună metodă industrială. Filmul este prins între cele două substraturi și trecut printr-un nip încălzit sau printr-o presă cu bandă continuă. Temperatura, presiunea și timpul de așteptare sunt controlate cu precizie. Laminatoarele cu bandă pot funcționa continuu la viteze care depășesc 10 metri pe minut pentru folii subțiri EVA care leagă straturile de țesătură. Parametrul critic este temperatura la linia de legătură, nu doar punctul de referință al încălzitorului. Rezistența termică a substraturilor înseamnă că temperatura filmului este în urmă față de temperatura platanului. Un termocuplu încorporat într-un test de laminare este cel mai fiabil mod de a calibra fereastra de procesare reală.
Pentru piesele tăiate, tălpile pantofilor sau căptușelile de îmbrăcăminte, pelicula este pre-tăiată la formă și activată într-o presă cu plată încălzită. Presa furnizează presiune ridicată – până la 3 până la 5 bar (0,3 până la 0,5 MPa) —care forțează filmul topit să intre în contact intim cu substratul. Această metodă este standardul pentru degetele de la încălțăminte și călcâiele, unde o inserție de poliamidă pre-tăiată sau film EVA este plasată între materialul superior și componenta de armare și topită într-un singur ciclu de presare care durează 15 până la 45 de secunde.
În îmbrăcămintea exterioară tehnică și îmbrăcămintea de protecție medicală, filmele topite la cald sunt tăiate în benzi înguste și aplicate peste cusăturile cusute cu o mașină de etanșat cu bandă cu aer cald. Mașina direcționează un jet de aer încălzit către bandă și țesătură simultan, topind filmul imediat înainte ca o rolă de presiune să o plaseze în cusătură. TPU este chimia dominantă pentru această aplicație, deoarece cusătura etanșă rezultată trebuie să supraviețuiască cel puțin 40 de cicluri de spalare la 60°C fără scurgeri, păstrând în același timp flexibilitatea de a se întinde cu materialul.
Legătura cu substratul se formează printr-o combinație de interblocare mecanică și aderență specifică - interacțiuni polare, legături de hidrogen sau, în unele formulări reactive, legături covalente. Regula generală este că filmul de topire la cald trebuie să aibă o energie de suprafață mai mică decât energia de suprafață a substratului în momentul lipirii. Filme de poliolefină, cu energia lor de suprafață intrinsec scăzută de aproximativ 30 de dine/cm , se leagă slab de orice, cu excepția cazului în care substratul este pre-tratat prin descărcare corona, plasmă sau tratament cu flacără pentru a-și ridica energia de suprafață peste 38 de dine/cm.
Filmele TPU și EVA sunt mai îngăduitoare datorită grupărilor lor polare de acetat și uretan, care formează legături de hidrogen cu grupări hidroxil și carbonil pe substraturi precum piele, bumbac și țesături acoperite cu poliuretan. Cu toate acestea, contaminarea este inamicul oricărei lipiri prin topire la cald. Chiar și uleiurile de amprentă pot crea un strat limită slab care provoacă aderență aparentă care eșuează sub sarcină. O ștergere cu alcool izopropilic și o cârpă curată, fără scame, imediat înainte de laminare, este pregătirea minimă a suprafeței pentru orice legătură critică.
Filmele adezive topibile sunt stabile din punct de vedere chimic la depozitare în comparație cu adezivii reactivi lichizi, dar nu sunt imune la îmbătrânire. Mecanismele primare de degradare sunt oxidarea coloanei vertebrale a polimerului - în special în clasele EVA nesaturate - și absorbția umidității, în special prin TPU și poliamidă. Filmele TPU în special sunt higroscopice: absorb umiditatea atmosferică care, atunci când filmul este încălzit peste 100°C, se vaporizează și creează bule, goluri și o linie de legătură slabă, spumoasă. Folia TPU nedeschisă, ambalată cu barieră de umezeală, are o perioadă de valabilitate de obicei 12 luni de la data fabricației . Odată deschis, filmul trebuie folosit în 24 până la 48 de ore, cu excepția cazului în care este depozitat într-un dulap uscat, cu un punct de rouă sub -30°C.
Filmele de poliolefină sunt cele mai stabile la depozitare, rezistând atât la oxidare, cât și la absorbția umidității. Foliile de poliamidă rezistă bine la oxidare, dar absorb umezeala chiar mai agresiv decât TPU. O peliculă de poliamidă expusă la umiditatea ambientală timp de o zi poate conține suficientă apă pentru a spuma vizibil în timpul activării. Pre-uscare ruloului de film într-un uscător desicant la 60°C timp de 4 până la 6 ore înainte de procesare este o procedură standard în aplicațiile de înaltă fiabilitate, cum ar fi lipirea interioară a autovehiculelor, unde o cusătură eșuată este o revendicare de garanție.
Validarea unei legături de film topit la cald necesită mai mult decât un test subiectiv de exfoliere. Următoarele teste oferă date cantitative care pot fi urmărite statistic în producție.
Industria filmelor adezive topibile la cald răspunde presiunii reglementărilor asupra materialelor plastice de unică folosință și a deșeurilor din depozitul de deșeuri cu mai multe schimbări tehnologice. Filmele EVA pe bază de bio, în care componenta de etilenă este derivată din etanol din trestie de zahăr mai degrabă decât din petrol, sunt acum disponibile comercial cu proprietăți în esență identice cu clasele petrochimice. Mai semnificativ, dezvoltarea filmelor adezive lavabile, delipibile câștigă acțiune în reciclarea textilelor. Aceste filme se leagă puternic pe durata de viață utilă a îmbrăcămintei, dar sunt formulate pentru a pierde aderența atunci când sunt expuse la o anumită condiție de declanșare - un anumit pH, o creștere a temperaturii peste temperaturile normale de spălare sau o baie chimică - permițând straturilor lipite să fie separate pentru reciclare. Planul de acțiune pentru economia circulară al Uniunii Europene este un motor major al acestei cercetări, deoarece laminatele textile multimateriale lipite sunt în prezent nereciclabile și se îndreaptă spre depozitare sau incinerare.
Material de etichetă cu laser rezistent la căldură: substraturi, performanță și ghid de selecție
Etichete din hârtie sintetică pentru alimente congelate: imprimare flexo și UV cu jet de cerneală
Adresa ta de e-mail nu va fi publicată. Câmpurile obligatorii sunt marcate *
