

Consultanta produs
Adresa ta de e-mail nu va fi publicată. Câmpurile obligatorii sunt marcate *
Venind din China, marketing în lume.
Un convertor de etichete care rulează o linie de acoperire cu pulbere ne-a numit odată despre o rolă de mascare PET transparentă de 50 µm care s-a ondulat la margini în interiorul unui cuptor de întărire la 190 °C. Filmul a fost bine la cinci minute și s-a ruinat la opt. Această singură defecțiune explică ce înseamnă cu adevărat „temperatură ridicată pentru animale de companie” în practică: PET-ul standard nu este un material rezistent la căldură în mod implicit, dar calitatea potrivită a acestuia supraviețuiește mult mai multă căldură decât presupun majoritatea cumpărătorilor.
Iată varianta scurtă. PET-ul standard orientat biaxial funcționează de la aproximativ -70 °C până la 150 °C. PET-ul stabilizat la căldură menține un serviciu continuu la 180–200 °C și tolerează vârfuri de aproape 230 °C timp de câteva minute. Deasupra acestui tavan aveți nevoie de film PI sau de un alt substrat cu totul. Odată rezolvată problema temperaturii, riscul real se mută la contracție, chimia adezivului, planeitatea căptușelii și toleranța la tăiere.
Concluzia mai intai: PET-ul nu eșuează la temperatură ridicată deoarece se topește. Eșuează deoarece orientarea blocată în film în timpul întinderii se relaxează, iar filmul se micșorează. Cumpărați o calitate stabilizată la căldură și mutați acel plafon de la aproximativ 150 °C la aproximativ 200 °C fără a schimba substratul.
Tereftalatul de polietilenă este semicristalin, iar temperatura sa de tranziție sticloasă este aproape de 78 °C. Sub acest punct, pelicula este rigidă și stabilă dimensional. Deasupra ei, regiunile amorfe se înmoaie, iar orientarea moleculară începe să se relaxeze. Ceea ce observați pe linie este curbarea marginilor, pierderea lățimii și, în cele din urmă, scurgerea de adeziv pe scule.
Fracția cristalină este cea care salvează PET. Cristalele nu se topesc până la aproximativ 250-260 °C, astfel încât o peliculă termofișată corespunzător își poate menține forma mult timp după ce faza amorfă s-a înmuiat. Stabilizarea termică este în esență o etapă de recoacere: filmul este ținut sub tensiune la temperatură ridicată, astfel încât cea mai mare parte a contracției are loc în fabrică, mai degrabă decât în cuptorul dumneavoastră.
Întinderea biaxială secvenţială lasă mai multă tensiune reziduală în direcţia maşinii. Un film care măsoară plat la livrare se poate micșora în continuare cu 2–3% pe web după douăzeci de minute la 160 °C.
Calitățile stabilizate la căldură sunt recoapte sub tensiune. Furnizorii publică de obicei contracția reziduală sub 0,5% la 150 °C timp de 30 de minute, comparativ cu 1,5–3,0% pentru filmul standard.
Adezivii siliconici păstrează rezistența la exfoliere peste 200 °C; sistemele pe bază de cauciuc se înmoaie de la aproximativ 70 °C; acrilicele depășesc în general aproape 120–150 °C. Filmul poate supraviețui cuptorului în timp ce adezivul nu.
Acoperirile de eliberare, grundurile și gramajul căptușelii decid dacă ruloul rămâne plat printr-un tunel fierbinte și dacă îndepărtarea lasă reziduuri pe piesă.
Numerele de mai jos sunt valori tipice din fișa de date, nu garanții. Profilul cuptorului, timpul de stație, tensiunea benzii și geometria pieselor le vor schimba, așa că tratați masa ca pe un instrument de screening înainte de a solicita mostre.
Uneori rolul, nu filmul, stabilește limita. Atunci când o plăcuță de identificare sau o etichetă de identificare trece printr-un tunel de uscare de 110-130 °C pe carcasele echipamentelor, o folie adeziva albă PVC rezistentă la temperaturi ridicate este adesea alegerea mai practică și mai ieftină decât un material de etichete PET stabilizat la căldură, cu condiția ca suprafața să fie netedă și cerințele de îndepărtare reduse.
 SVLWA 80#E(W) Film adeziv PVC cu bază albă rezistentă la temperaturi înalte Substrat: PVC Grosimea adezivului: personalizabil 180 ° forță de exfoliere a plăcii de oțel: personalizabil Vizualizare produs →
Cumpărătorii compară de obicei grosimea și prețul. Cele două numere care decid dacă o rulare reușește sunt contracția liberă după treizeci de minute la temperatură și reținerea exfoliației după aceeași expunere. Graficul de mai jos arată de ce o rolă ieftină devine scumpă la 200 °C.
Înălțimea barei reprezintă contracția liberă după 30 de minute, indexată la o scară comună.
Retenția peelului spune o poveste similară. Un adeziv siliconic pe un suport stabilizat la căldură păstrează adesea aproximativ 85% din coaja sa originală după 30 de minute la 200 °C și încă se ridică curat, fără reziduuri. Un adeziv pe bază de cauciuc pe același suport va lăsa o pată care necesită ștergere cu solvent, care de obicei costă mai mult decât pelicula.
Cererea nu este distribuită uniform. Graficul de mai jos reflectă modul în care consumul de PET la temperatură înaltă se defectează de obicei în toate industriile de proces.
Segmentul bateriei este locul în care PET-ul rămâne mai întâi fără spațiu. Pentru presarea la cald CCS și lipirea foliei de cupru FPC, unde 200 °C sunt menținute timp de câteva minute sub presiune, o peliculă termorezistentă PI cu un rating de flacără VTM-0 înlocuiește complet PET-ul, mai degrabă decât să fie stratificat deasupra acestuia.
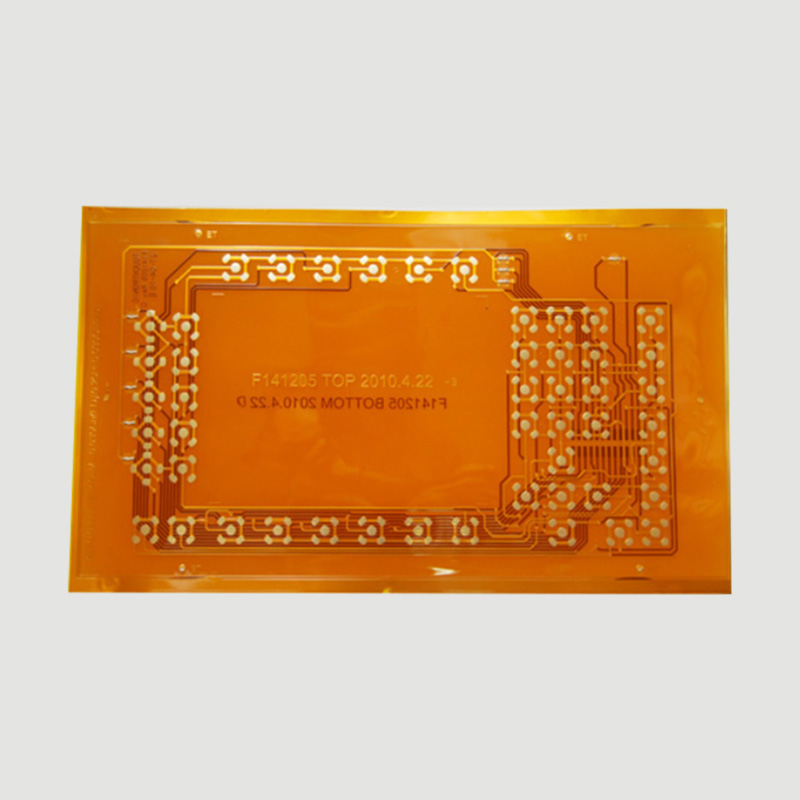 YH-RFPI 50# VTM-0 PI Film termorezistent Substrat: PI Grosimea adezivului: personalizabil 180 ° forță de exfoliere a plăcii de aluminiu: ≥ 17N/25mm Grad ignifug: VTM-0 Vizualizare produs →
Nu orice muncă la temperatură ridicată este o muncă de mascare. Etichetele de identificare care trec prin lipire prin val, stații de marcare cu laser sau cicluri de spălare au nevoie de un material frontal care să-și păstreze imprimarea și să rămână plat. PET-ul este de obicei răspunsul corect, deoarece nu absoarbe aproape nicio umiditate și nu se întinde în timpul tăierii cu matriță.
Două variante practice domină. Primul este un film PET argintiu mat combinat cu un adeziv recunoscut UL, folosit acolo unde eticheta se așează pe o carcasă metalică care se încălzește în timpul funcționării și acolo unde documentația agenției contează. Al doilea este filmul de gravat cu laser, fie fracturabil, fie nefracturabil, folosit pentru a produce coduri de bare permanente și etichete de active. Dacă comparați acele substraturi, această defalcare a substraturi materiale de etichete laser rezistente la căldură acoperă compromisurile de performanță mai detaliat.
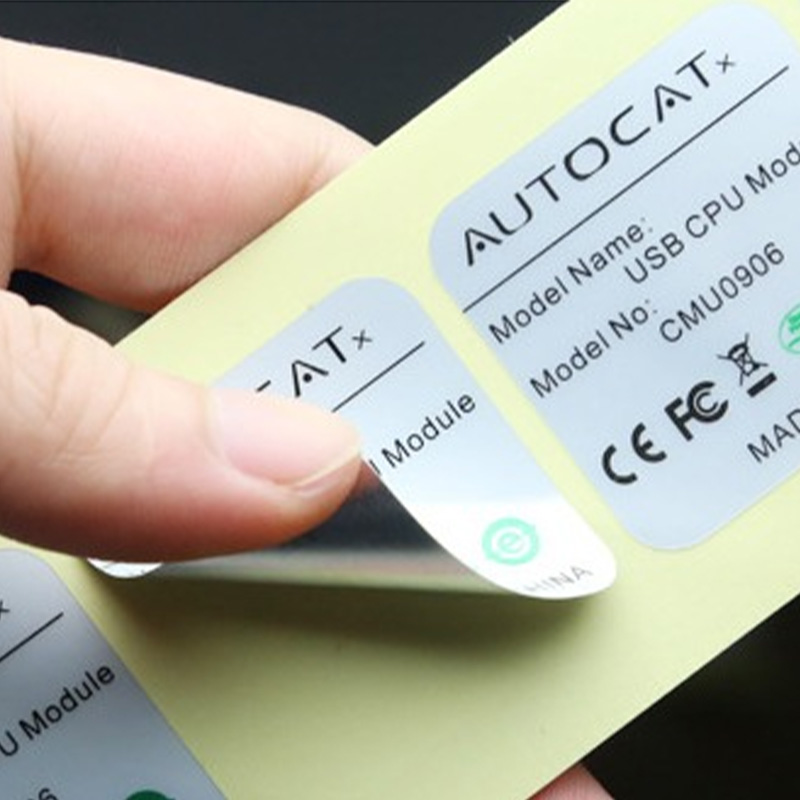 TLSMB 50#(W)A folie PET argintiu mat cu adeziv UL cu bază groasă de culoare albă Substrat: PET argintiu mat care schimbă culoarea Grosimea adezivului: personalizabil 180 ° forță de exfoliere a plăcii de oțel: personalizabilă Vizualizare produs →
O atenție la toleranțe: un stoc de etichete PET de 50 µm care este specificat ca ±5% din grosime poate varia suficient de la loturi pentru a vă schimba presiunea de tăiere. Cereți valoarea măsurată, nu cea nominală.
Atașați un termocuplu la substratul real. Afișajele cuptorului arată în mod obișnuit cu 20–30 °C mai mult decât piesa în timpul unei perioade scurte.
PET stabilizat la căldură is the workhorse at 180–200 °C continuous. If you need 230 °C for more than five minutes, step up to PI rather than pushing PET harder.
Silicon pentru metalul gol și îndepărtarea curată, acrilic pentru uz general, cauciuc numai acolo unde temperaturile rămân sub 80 °C.
Filmul mai gros rezistă la ondulare, dar se conformează mai puțin în jurul razelor. Specificați toleranța lățimii fantei, de obicei ±0,2 mm, și diametrul miezului înainte de a cota.
Două sau trei rulări pilot prin procesul real vor dezvălui ondularea, reziduurile și contracția mai repede decât orice comparație cu fișa de date.
Folia rezistentă la căldură este încă un produs polimeric acoperit și se degradează pe raft dacă este depozitată prost. Păstrați rulourile în ambalajul original la 23 ± 5 °C și 50 ± 10% umiditate relativă, departe de lumina directă a soarelui și surse de ozon. O perioadă de valabilitate de douăsprezece luni de la data producției este o bază rezonabilă, iar adezivii sensibili la presiune capătă aderență pe măsură ce îmbătrânesc, așa că rotiți stocul în loc să depozitați.
Documentele de conformitate rareori câștigă comanda, dar certificarea lipsă o pierde. Păstrați declarațiile la zi și potrivite cu construcția exactă pe care o expediați.
Alegerea foliei pentru aplicații PET la temperatură înaltă se reduce la o întrebare sinceră: ce temperatură vede de fapt piesa și pentru cât timp. Răspundeți la asta cu un termocuplu, apoi potriviți contracția, adezivul și gradul de flacără cu răspunsul. PET-ul standard este un material fin de până la 150 °C, PET-ul stabilizat la căldură acoperă majoritatea proceselor industriale până la 200 °C, iar PI preia atunci când aceste limite sunt depășite. Obțineți secvența corectă și curba marginii încetează să fie o problemă de producție recurentă.
Formulare personalizată a adezivului: substraturi potrivite, greutatea stratului și viteza liniei
Lipici vs adeziv: Ce trebuie să specifice cumpărătorii industriali înainte de a comanda astăzi
Adresa ta de e-mail nu va fi publicată. Câmpurile obligatorii sunt marcate *
